




(1) Ergitme fırını için hazırlık
(2) The fırınIsıtma işlemi, malzemeler eklenmeden önce tamamlanmalı ve fırın malzemelerinin tamamı hazırlanmalıdır.
Fırınlar yeni inşa edildiğinde, elden geçirildiğinde veya üretim durdurulduğunda ısıtılmalıdır.

(3) Malzemeler ve hazırlık
1. Hammadde seçimi titizlikle kontrol edilmelidir;
2. İçerik maddeleri için gerekli olan ham maddeler, bunlar arasında şunlar yer almaktadır:alüminyum külçeler,magnezyum külçeleri, metal silikonAlaşımlar ve diğer bileşenler açıkça belirtilmelidir. Açık bir işaret yoksa, kullanımdan önce bileşenleri doğrulamak için numuneler alınmalıdır;

3. Birinci seviye hurda: Döküm atölyesinde döküm külçelerinin kesilmiş baş ve kuyruk kısımları ile fırında kalan alüminyumun bileşim analizi ve numune alımı yapılmalıdır;
4. Alüminyum külçeler: saflık derecesi en az %99,9;
5. Kendi üretimimiz olan Al-Si ana alaşımı, her fırının kendine özgü kimyasal bileşim değeri vardır;
6.Bakır, krom,ütü, manganez,titanyumve diğer metal katkı maddelerinin yüzdesel oranları, tedarikçileri tarafından sağlanan bilgilere dayanacaktır;
7. Yukarıdaki içeriğe sahip hammaddeler kuru, temiz ve su, toprak, yağ vb. maddelerden arındırılmış olmalıdır.
(4) Hammadde ve yardımcı malzemelerin kullanımına ilişkin şartlar
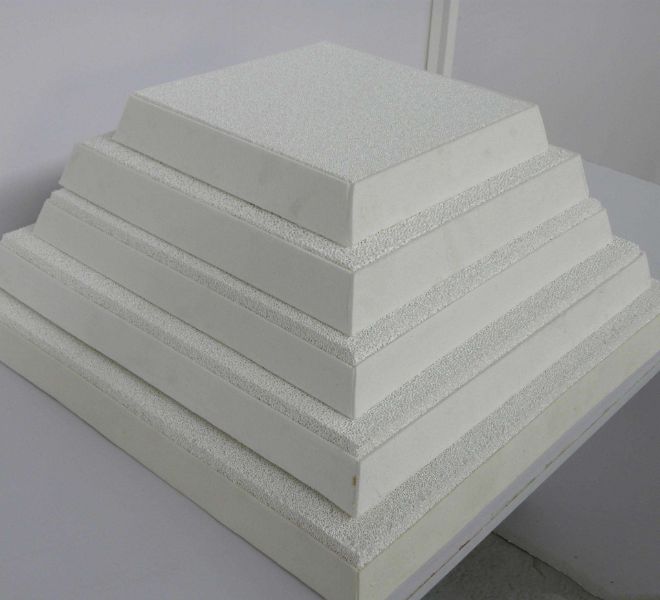
1. Alüminyum külçeleri %99,90'dan fazla Al içerir, alüminyum-silikon alaşımları üçüncü sınıf veya üzeri, magnezyum külçeleri üçüncü sınıf veya üzeri, azot oranı %99,99'dur.alüminyum titanyum bor teli %5'ten fazla titanyum içerir.cüruf akısıakıyı arıtmak veseramik köpük filtre İlgili düzenlemelere uymak zorunludur.
2. Hammaddelerin eklenmesi: Mg – saf magnezyum formunda, Si – ana alaşım formunda, Ti – alüminyum titanyum bor tel formunda
(5) Besleme
1. Malzeme beslemeden önce fırının temiz olup olmadığını kontrol edin. Fırın duvarlarındaki, köşelerindeki ve tabanındaki cüruf ve oksitleri temizlemek için fırın temizleme küreği kullanın;
2. Fırın durdurulduktan sonra, eğer soğuk fırın durumundaysa, fırın sıcaklığı yaklaşık 700~800℃'ye ulaşacak şekilde önceden ısıtılmalıdır;
3. Öncelikle, tabanı oluşturmak için uygun miktarda hurda profil veya diğer hurda malzemeleri ekleyin. Besleme ağzından yaklaşık 500 mm uzakta eklemek en iyisidir. Daha sonra büyük hurdaları ekleyin ve aynı anda tutuşturun. Tutuşturmadan sonra, şaft fırınındaki taban malzemesi hızla düşecektir. Bazı büyük hurdalar zamanında eklenmeli ve ardından alüminyum külçeler eklenmelidir. Alüminyum külçeleri eklemeye başladıktan sonra, besleme sürekli veya aralıklı olabilir, ancak besleme sırasında fırının boş kalma süresi 400 mm'yi geçmemelidir ve alüminyum külçeler hemen eklenmeli, ardından büyük hurdalar eklenmeli ve fırın kapağı kapatılmalıdır. Erime tamamlandıktan sonra, yaklaşık 20 dakika boyunca kapağı açın ve karıştırın, ardından hurda profilleri gibi küçük hurdaları eklemeye başlayın. Aynı zamanda, hurdalar tamamen eklenene ve fırın kapağı kapatılabilecek duruma gelene kadar fırının boş kalma süresi az tutulmalıdır.
(6) Beslenme personeli için uyarılar
1. Malzeme ekleme işleminin zamanında yapılabilmesi için fırının boş kalma süresi her zaman gözlemlenmelidir. Çünkü fırının boş kalma süresi çok uzun olursa, sadece egzoz dumanı sıcaklığını artırmakla kalmaz, aynı zamanda enerji tüketimini önemli ölçüde artırır, besleme ağzının sıcaklığını yükseltir ve çalışma ortamını kötüleştirir. Dahası, fırın aşırı ısınır ve fırın astarı yanar.
2. Besleme sırası rastgele değiştirilemez. Eğer önce alüminyum külçeleri ekler ve dibine hurda eklemezseniz, fırının tabanı hızla hasar görür. Eğer hurdaların çoğu yerine alüminyum külçeleri en son eklenirse, erime süresi uzar. Sonuç olarak, fırının boş kalma süresi uzar, bu da fırının ömrünü etkiler, enerji tüketimini artırır ve yanma kaybını önemli ölçüde artırır. Silikon, manganez, bakır vb. gibi refrakter alaşım külçeleri, malzemeler yerleştirildikten sonra doğrudan eklenebilir, böylece alaşım külçesi alüminyum külçesinin altına bastırılarak yavaşça erir ve yanma kaybını azaltır. Magnezyum külçeleri gibi erimesi ve yanması kolay alaşımlar, fırın kapağından doğrudan alüminyum sıvısına eklenir.
3. Ekipman hasarını ve atık ürün oluşumunu önlemek için alev boyutunu derhal ayarlamak amacıyla fırın sıcaklığına, erimiş havuzdaki alüminyum sıvısının sıcaklığına, erime hızına, fırın basıncına, alev sıcaklığına ve fırın içindeki malzeme koşullarına her zaman dikkat edin;
4. Normal şarj işlemi sırasında, fırındaki şarj uzun süre düşmezse ve şarj portundan alev çıkarsa, malzemenin fırında sıkışmış olması muhtemeldir. Hemen fırının üst kısmından bir demir çubukla müdahale etmelisiniz. Bu işe yaramazsa, ısı korumasını kapatmalı, erimiş alüminyumun aşırı ısınmasını önlemek için eritme brülörünü kullanarak şarj düşene kadar ısıtmaya devam etmelisiniz. Bu sırada, erimiş alüminyumun fırın kapağına sıçrayarak insanlara zarar vermemesine dikkat etmelisiniz.
(7) Ergitme fırınının tutuşturulması ve ayarlanması
1. Hava vanasını kapatın, fırın kapağını ve üst kapağını açın, fırın içindeki birikmiş yağı dışarı atmak için fanı çalıştırın ve ardından fanı kapatın;
2. Ateşleme deliğinden ateşi başlatın, fanı yavaşça çalıştırın, yağ vanasını açın ve ateşleme başarılı olduktan sonra, fırından az miktarda alev ve duman çıkacak şekilde yağ ve hava miktarını ayarlayın. Fırın kapağını kapatın ve normal eritme işlemine başlayın.
3. Eritin
Isıtma ve eritme işlemi sırasında sık sık karıştırılmalı ve erimeyen büyük alüminyum metal parçaları erimeyi hızlandırmak için yüksek sıcaklık bölgesine taşınmalıdır. Tüm malzemeler eridikten sonra (bu sırada erimiş alüminyumun sıcaklığı 730~750°C'yi geçmemelidir), alüminyum cürufunu ayırmak ve alüminyum sıvısının yüzeyindeki cürufu temizlemek için bir kat cüruf ayırıcı madde kullanılmalıdır. Daha sonra silikon ve magnezyum külçeleri alüminyum sıvısına konulmalıdır. Magnezyum külçesi eklenmeli ve eşit şekilde karıştırılmalıdır. Yanma hasarını önlemek için magnezyum külçesi bir spatula yardımıyla alüminyum sıvısının altına bastırılmalıdır.
(8) Karıştırın
1. Metal katkı maddeleri ve magnezyum külçesi eklendikten ve tamamen eridikten sonra, eriyik eşit ve iyice karıştırılmalıdır. Karıştırma sırasında, spatula sıvı yüzeyine temas etmemeli ve ölü noktaları ortadan kaldırmak için düzgün bir şekilde hareket etmelidir;
2. Alaşım bileşiminin homojen ve sürekli olmasını sağlamak için karıştırma süresinin 30 dakika olması gerekmektedir.
(9) Rafine Etme
1. Her bir erimiş alüminyum fırını için 2 şişe azot kullanın, basıncı 0,3~0,5 mpz'ye ayarlayın ve 20~25 dakika kaynatın. Egzoz borusu, erimiş havuzun önünde boşluk bırakmadan düzgün bir şekilde ileri geri hareket etmelidir. Rafine işlemi mutlaka rafine edilmelidir. Fırındaki erimiş alüminyumun sıcaklığı 730 ile 750°C arasında olmalıdır;
2. Sonrasındarafine akı Azot gazı püskürtüldükten sonra, borudaki artık arıtma akısının tamamen uzaklaştırılması için yaklaşık bir dakika boyunca azot gazı verilmeye devam edilmeli, ardından arıtma borusu eriyikten arındırılmalı ve azot gazı kapatılmalıdır;
3. İyileştirme işleminden sonra yüzey temizlenmeli ve bir katman eklenmelidir.akıyı kaplayanErimiş yüzeye serpilmelidir.
(10) Malzemeleri ayarlayın
Test sonuçları, "Alüminyum Alaşımlarının Kimyasal Bileşimi için İç Kontrol Standardı" hükümlerine uygun olmalıdır.
Yayın tarihi: 11 Ekim 2023